注塑加工中的橡塑制品 ABS、尼龙塑料与尼龙橡塑件的工艺与应用
注塑加工是橡塑制品成型最常用的工艺之一。在各类塑胶件中,ABS注塑件、尼龙塑料注塑加工件以及尼龙橡塑制品因性能差异明显,形成了不同的应用场景与工艺要求。了解这些材料的特性与注塑要点,有助于提升产品合格率并延长制品寿命。
一、注塑加工橡塑制品的基本流程
注塑加工橡塑制品通常包括原料干燥、塑化、注射、保压、冷却和脱模等环节。橡塑材料在料筒中受热熔融,以一定压力和速度注入模具型腔,经冷却定型后得到所需形状。对于吸湿性较强的材料,干燥环节尤其关键,否则容易在制品表面形成银纹、气泡等缺陷。模具温度、注射压力和冷却时间需要根据材料黏度与收缩率进行调整,才能保证尺寸稳定性和表面质量。
二、ABS注塑件的特点与加工要点
ABS是丙烯腈、丁二烯和苯乙烯的共聚物,兼具良好的刚性、耐冲击性和表面光泽,广泛用于电子外壳、家电配件、汽车内饰等塑胶件。ABS注塑件加工时应注意以下几点:
- 干燥处理:ABS有一定吸湿性,建议在80℃左右干燥2至4小时,避免水分引起银纹。
- 温度控制:料筒温度一般控制在200℃至240℃,过高易导致材料降解,过低则流动性不足。
- 模具温度:模具温度宜保持在50℃至80℃,有助于改善熔接痕和表面光洁度。
- 收缩率:ABS成型收缩率约为0.4%至0.7%,模具设计时需预留合理收缩余量。
ABS注塑件适合对表面外观和综合力学性能要求较高的场合,但耐候性和耐溶剂性相对有限,户外长期使用需谨慎选材。
三、尼龙塑料注塑加工件的工艺难点
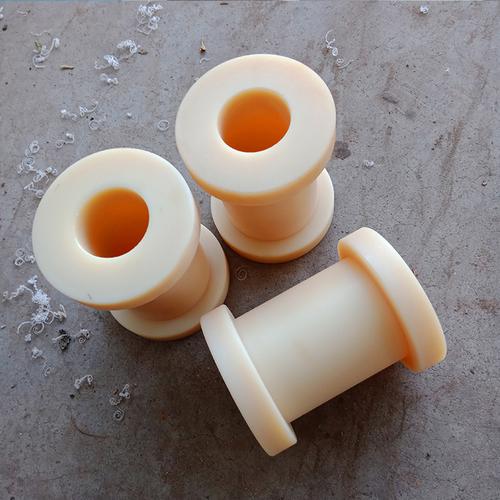
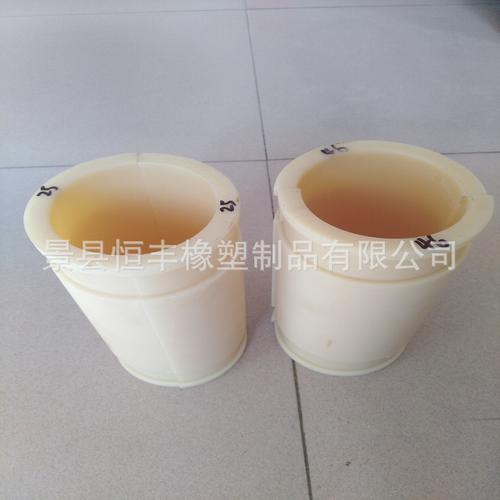
尼龙塑料(聚酰胺,PA)具有较高的机械强度、耐磨性和耐化学性,常用于齿轮、轴承、卡扣、连接件等尼龙塑料注塑加工件。尼龙吸水性强、熔体黏度低、结晶速度快,注塑加工需重点关注:
- 充分干燥:尼龙在使用前必须进行干燥,水分含量应控制在0.1%以下,否则制品强度和外观都会受到影响。
- 料筒温度:不同牌号尼龙差异较大,常见PA6、PA66的料筒温度约在230℃至290℃之间,需避免长期高温停留导致降解。
- 模具温度:提高模具温度有助于结晶完善,减少后收缩和尺寸变化,一般可控制在60℃至100℃。
- 注射速度与保压:尼龙熔体冷却快,宜采用较快的注射速度,并设置合理保压压力以减少缩痕。
尼龙塑料注塑加工件在成型后往往存在吸湿膨胀和后结晶现象,必要时可进行调湿处理,使尺寸尽快趋于稳定。
四、尼龙橡塑制品的复合优势
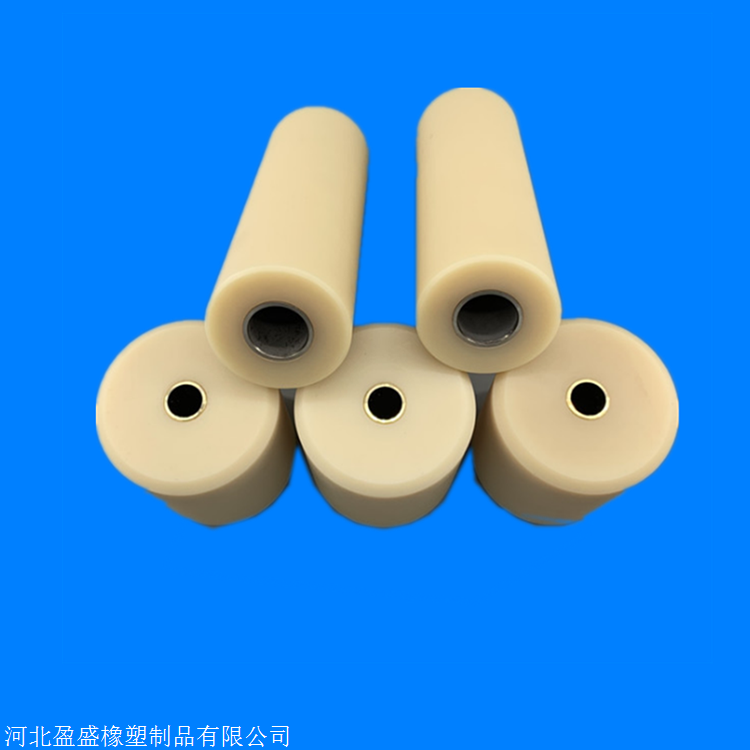
尼龙橡塑制品通常指尼龙与橡胶类弹性体复合或共混形成的制品,兼顾尼龙的强度和橡胶的韧性、减震性。这类制品在密封件、耐磨衬垫、减震连接件等场景中具有优势。加工时需注意不同组分的相容性与分散性,控制共混温度和剪切条件,避免出现分层或分散不均。对于嵌件类尼龙橡塑制品,还需关注两种材料的热膨胀差异,防止冷却后产生内应力或脱粘。
五、常见缺陷与质量控制
注塑加工橡塑制品时常见缺陷包括缩痕、飞边、熔接痕、银纹和翘曲。针对ABS注塑件,应重点控制干燥和模具温度;针对尼龙塑料注塑加工件,应重点关注水分含量、结晶控制和后收缩;针对尼龙橡塑制品,则需关注共混均匀性和界面结合。建立从原料检验、工艺参数记录到成品尺寸抽检的质量控制流程,是稳定生产的基础。
六、
注塑加工橡塑制品的质量取决于材料特性、模具设计和工艺参数的协同匹配。ABS注塑件侧重表面质量与综合性能,尼龙塑料注塑加工件侧重干燥与结晶控制,尼龙橡塑制品则强调复合界面的稳定性。根据具体用途合理选材、优化工艺,才能发挥各类橡塑制品的性能优势,满足不同工业场景的使用需求。
如若转载,请注明出处:http://www.kmdhb.com/product/55.html
更新时间:2026-11-21 09:56:41